

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
ポンプ OEM でのライン終了のならし試験中、わずか 90 分後に 22 kW モーターが過電流でドライブをトリップさせました。巻線とベアリングは良好でした。原因はモーターハウジングのヘアライン亀裂で、これによりステーターのボアが歪み、ローターが擦れ、巻線の温度が定格より 40 ℃上昇しました。その順序が理由です モーターハウジングの故障解析 ベアリング診断と同じ厳密さに値します。
モーターハウジングの故障解析では、ハウジングがその機能要件(同心軸受の位置合わせ、ステーターサポート、冷却剤の封じ込め、腐食保護)を満たさなくなった理由を体系的に特定します。目標は、次のバッチで材料の変更、公差の変更、または設置と操作の変更が必要かどうかを判断することです。
モーターハウジングの故障解析: 根本原因フレームワーク
実際のモーターハウジングの故障解析では、証拠を機械的負荷、材料劣化、製造品質の 3 つの領域に分けます。取り付け脚付近の疲労亀裂はもともと機械的なものですが、溶接の残留応力によって加速される可能性があるため、ほとんどの故障は一度に 2 つの領域に分かれます。
モーターハウジングの故障解析は、ハウジングがその機能要件を維持できなくなった理由と、設計、材料、またはプロセスのどのような変更が故障の再発を防ぐかを判断するための構造化されたプロセスです。
住宅の故障も修理の経済性を大きく左右します。ハウジングに亀裂が入った場合は、完全な取り外し、ステータの再取り付け、バランスの再調整が必要となり、多くの場合、新しいモーターの価格の 60 ~ 70% がかかります。部品を注文する前に根本原因を分析することは、90 ドルのハウジングを交換するか、4,000 ドルのステーターを廃棄するかの違いです。
馬力一体型モーターの場合、ハウジング関連の修理には通常、交換用モーターの 60 ~ 70% の費用がかかります。
モーターハウジングの故障モード: 証拠が示すもの
メーカーに返品されるほぼすべてのハウジングは、亀裂、歪み、腐食、冷却剤または水の浸入、接合部の緩みという 5 つの故障モードで説明されます。以下のグラフは、ポンプ、ファン、コンプレッサー、トラクション モーター フリート全体で観察された根本原因の相対頻度を示しています。
| 故障モード | 主な症状 | 主な根本原因 | 検出方法 |
| ひび割れ | 脚部、ブラケット、溶接部付近のヘアライン亀裂 | 共振、衝撃荷重、溶接ノッチ応力 | 染料浸透剤、アコースティックエミッション |
| ディストーション | ローターの擦れ、大電流、高振動 | 熱勾配、クランプ荷重、薄肉 | 穴振れプローブ |
| 腐食 | 孔食、塗装の剥がれ、壁の薄化 | 湿気、ガルバニックカップル、コーティングの欠陥 | 超音波肉厚 |
| イングレス | 端子部の油・水、巻線不良 | シール溝の損傷、溶接部の多孔質 | 圧力減衰試験 |
| 関節の緩み | ボルトフレッティング、ブラケットノイズ | ボルトのクリープ、低トルク、膨張の不一致 | トルク監査 |
モーターハウジングの故障の背後にある機械的な根本原因
機械的故障は、ハウジングがベアリングの中心をステーターの穴と同心に保つことができなくなると始まります。固定速度モーターでは、共振が最も有害な原因となります。走行速度の高調波がハウジングの固有振動数と一致すると、数日以内にブラケットの根元または取り付け脚に亀裂が発生します。
機械ハウジングの故障は、予測可能なパターンに従います。
- カップリングの位置ずれとベルトの負荷により、フットとブラケットのセクションが疲労します。 0.1 mm のカップリング オフセットにより、足元での反力が約 2 倍になります。
- ローターのロックと繰り返しの始動トルクがベースに衝撃を与えます。足に取り付けられたフレームは足の半径の内側で亀裂が入り、フランジ付きフレームはボルトサークルで亀裂が入ります。
- 熱サイクルが繰り返されると、フレームと取り付けプレートが差動的に膨張し、熱の影響を受けるゾーンに溶接部に負荷がかかります。
- 片足の下に 0.05 mm のシムギャップを備えたソフトフットにより、ボルトを締めるとボアが目に見えて曲がります。
ベアリングシート上の 6 つの角度位置でボアの振れを測定します。
亀裂の位置を取り付け形状にマッピングします。
負荷履歴をハウジングの設計限界と比較します。
走行速度高調波と固有振動数とのマージンを確認してください。
共振や衝撃に対する対策は、ベアリングのグレードを向上させることではなく、セクションを硬くし、ベースの溶接スロートを大きくすることです。
 343mm ボアと取り付けベースを備えた厚肉モーターハウジング 厚さ6mmのスチールシェルと溶接ベースを組み合わせた超大型ハウジングで、高い剛性と安定したサポートを実現します。極端なトルクと振動の用途に適しており、周囲の議論で提起された剛性と取り付けの問題に対処します。 製品を見る→
モーターハウジング故障の材料および環境要因
腐食破壊は、ランダムな金属損失ではなく、形状に従います。最初の攻撃箇所は、塗装が傷ついている足裏、水が溜まっているシール溝、隙間腐食のあるボルト接合部、塩分が堆積している冷却フィンの付け根などです。
マテリアルの選択によりタイムラインが設定されます。
- 亜鉛メッキまたは塗装された炭素鋼は屋内でも使用できます。沿岸任務や洗浄任務では、コーティングは 12 ~ 18 か月以内に劣化します。
- 湿った空気中でアルミニウム製ハウジングをスチール製ブラケットにボルトで固定すると、ガルバニックカップルが形成されます。アルミニウムは界面で腐食します。
- 塩化物と熱サイクルにより、溶接熱影響部に応力腐食割れが発生します。亀裂からは健全な壁を通って冷却剤が漏れ出ます。
- 糸くず、ほこり、または磁鉄鉱が冷却フィンをブロックし、ハウジングの温度を上昇させ、シールの破損を加速させます。
洗浄用、海岸用、食品用、および屋外ポンプの用途には 304 ステンレスを指定し、O リングの溝が鋳造ではなく機械加工されていることを確認します。
私たちの 耐腐食性モーター設計のためのステンレス鋼モーターハウジングガイド 材料の完全な比較をカバーします。腐食環境での使用では、機械加工されたボア、シールシート、および取り付けインターフェイスを一緒に指定する必要があります。
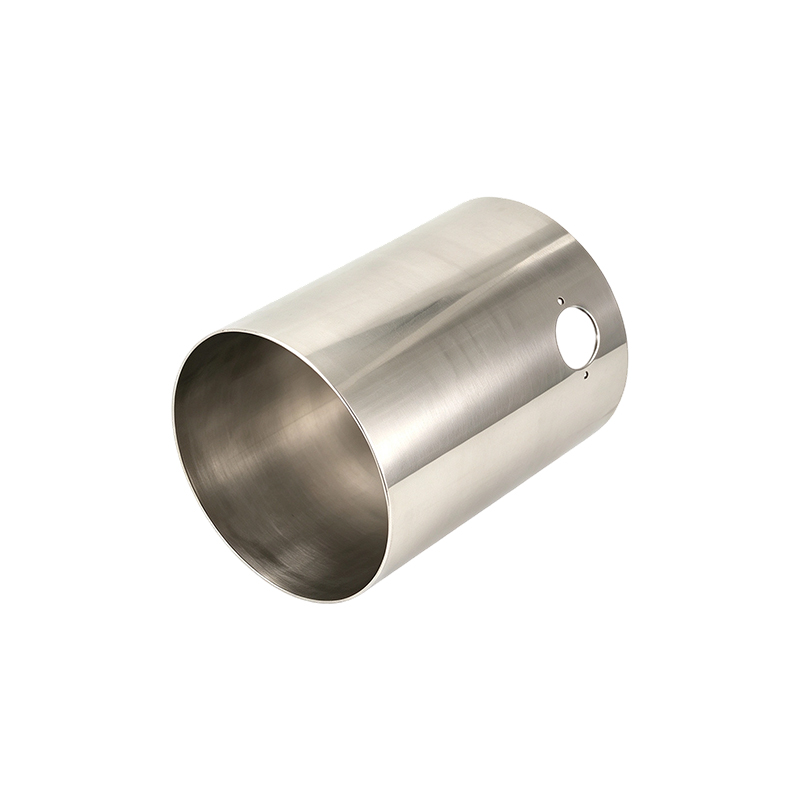 内径 139mm の 304 ステンレス鋼モーターハウジング 腐食 resistance is the key advantage of this stainless steel housing. When machining, sealing, and mounting must be specified together for corrosive service, this component provides a suitable material choice for long-term durability. 製品を見る→
設計の不一致または製造上の欠陥: 問題の責任は誰にありますか?
設置するたびに筐体に亀裂が入るのは設計上の問題です。 10 回のうち 1 回のバッチでハウジングに亀裂が生じる場合は、プロセスに問題があります。この 2 つを混同すると、公差を超えていないコンポーネントに肉厚が追加されることになります。
デザインの不一致
- 印刷寸法は満たしていますが、アプリケーションの容量を超えています
- 異なるサプライヤー間で同じ失敗が繰り返される
- 周波数掃引により共振を確認
製造上の欠陥
- 寸法または素材が印刷物と異なる
- 障害が発生するのは 1 つの生産バッチのみです
- スタンピング半径における気孔または亀裂
アプリケーションに依存して障害が発生する場合は、仕様を修正してください。バッチに従っている場合は、プロセスを修正します。
インターフェースの故障は、取り付けフレームがハウジングを変形させたり、ボルトのパターンが動的荷重を分散できなかったり、脚の形状が被駆動機器と一致しない場合に発生します。足取り付けのモーター ハウジングは、このような場合に最も一般的な形状であり、最も文書化された故障マップがあります。
再設計では、同じボアとベース座標を持つスチールチューブハウジングが、外部エンベロープを変更することなく剛性を高めました。
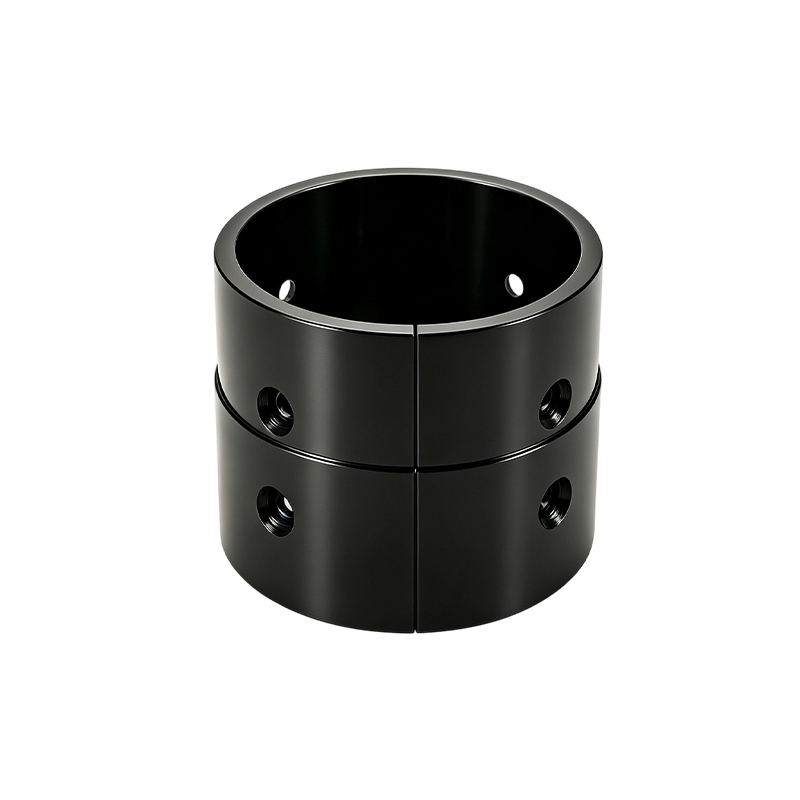 シームレスチューブ製のボア123.8mmの厚肉モーターハウジング この精密機械加工ハウジングには、高いねじり強度と優れた真円度を実現する9.6mmシームレス鋼管が使用されています。外部エンベロープを変更せずに剛性のニーズに合わせて、重負荷、高振動のモーター向けに構築されています。 製品を見る→
仕様段階でモーターハウジングの故障を防ぐ方法
ほとんどのハウジングの故障は、最初の部品が機械加工される前に存在することが特定されます。デューティポイント、コーティングシステム、または受け入れテストを省略した印刷は、製造業者とエンドユーザーにリスクを移転します。
- ロックされたローターのトルクと衝撃荷重に対する肉厚とグレードを確認する
- ロットごとに穴の振れと真円度のデータが必要
- 使用環境に合わせたコーティングシステムの選択
- 水冷ハウジングの圧力減衰テストを義務付ける
- 走行速度から固有周波数分離マージンを定義する
- 6 mm を超える壁の充填材、予熱、応力除去を指定する
Jiangsu Yufeng Electric Co., Ltd. は、1 つの品質システムの下でスタンピング、溶接、機械加工、表面処理を維持しており、年間生産能力は 500 万以上のハウジングと、工具の切断前の仕様レビューをサポートするエンジニアリング チームを擁しています。
よくある質問
モーターハウジングの故障の最も一般的な原因は何ですか?
共振、周期的なシャフト荷重、または衝撃現象による疲労亀裂が最も一般的な単一の原因であり、次に腐食による壁の薄化が続きます。野外集団では、ひび割れと腐食を合わせると、住宅関連のすべての除去の約半分を占めます。
ひび割れたモーターハウジングを修理して使用に戻すことはできますか?
炭素鋼ハウジングのベアリングジャーナルから離れた小さな亀裂は溶接できますが、熱影響部が新たな亀裂サイトになります。モーターハウジングの故障解析により、亀裂が応力に関連していることが判明した場合は、通常、修理後に故障を繰り返すよりも、より剛性の高いハウジングに交換する方がコストが低くなります。
モーターに損傷を与える前に、ハウジングの歪みをどのように検出しますか?
ハウジングをクランプしていない状態で穴の真円度とベアリングシートの振れを測定し、取り付けボルトを最大トルクで繰り返して測定します。 0.05 mm を超える変化は取り付けの歪みを示しており、組み立て前に修正する必要があります。
ステンレス鋼のモーターハウジングを指定する必要があるのはどのような場合ですか?
塗装された炭素鋼が 18 か月以内に破損する洗浄、沿岸、食品加工、および屋外ポンプの用途には 304 ステンレスを指定してください。ステンレスはすべての故障モードを排除するわけではありませんが、主要な根本原因である腐食を除去します。
住宅が早期に故障することは、ほとんど偶然の出来事ではありません。亀裂、漏れ、歪みは、負荷、環境、プロセス履歴の記録です。モーターハウジングの故障解析は、その記録を正確に読み取るための方法です。
 Previous