

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
試運転時に振動するモーターの固定ボルトを緩め、隙間ゲージを各足の下にスライドさせます。片足が 0.05mm 以上開くと、ボルトを締めるたびにフレームが曲がり、それに伴ってベアリングが取り付けられている穴の真円度が失われます。これは、最も一般的な分野でのモーター ハウジングの変形であり、モーター自体の故障であることはほとんどありません。結果は、絞りプレス、溶接治具、および中ぐり盤で以前に決定されていました。
この記事では、ハウジングの変形がどこから来るのか、なぜ数百分の数ミリメートルがモーターの寿命を決定するのか、そして最終組み立てまで鋼製ハウジングの丸型打ち抜きを妨げる構造とプロセスの選択について説明します。
モーターハウジングの変形が実際に意味するもの
モーターハウジングの変形とは、ハウジングが意図した形状から逸脱することであり、モーターが組み立てられると、大きく異なる動作をする 2 つの形態になります。
モーターハウジングの変形: ボアの真円度、ラベットの同心度、フランジの平坦度、脚部の共平面度など、指定された形状からのモーターハウジングの測定可能な偏差。製造応力、組み立て荷重、または使用条件によって生じます。
実際に重要な区別は、弾性かプラスチックかです。荷重がなくなると弾性変形は消えます。塑性変形は固定されます。ハウジングは機械加工後に完璧に測定でき、ステーターが圧入されると真円から外れた状態でも測定できます。これは、しまりばめによってボア内に永久的な 3 つのローブの収縮が生じるためです。
弾性のある
負荷を解放すると復帰します。典型的なケース: ボルト荷重下でのソフトフットの曲がり、加工中のクランプ圧力、使用中の熱膨張。
隠れたコスト: 寿命が続く間に、ベアリングの外輪が歪み、エアギャップが変化します。
プラスチック
常設。典型的なケース: 溶接された楕円形、引き抜かれたシェルのスプリングバック、オーバーサイズのステーターの嵌合によるボアの収縮。
隠れたコスト: エラーはモーターの寿命が続くまで残り、修正することはできません。
モーターハウジングの変形が部品に入る 4 つの段階
変形は、絞り、溶接、機械加工、組み立ての 4 つのポイントでスチール製ハウジングに入ります。それぞれが穴に異なる痕跡を残し、それぞれに実証済みの対抗策があります。
深絞り加工では残留応力が残り、材料が弛緩するにつれてシェルは楕円形に戻ります。通常、インジケーターの合計読み取り値は 0.10 ~ 0.25 mm です。脚、ブラケット、端子ボックスを溶接すると、熱と拘束が加わります。不用意に行うと、フレームが曲がったり、ボアが 0.15 ~ 0.40 mm 丸くずれたりします。機械加工は、薄肉に対する切削力とクランプ力によって影響を受けるため、公差の表記よりも仕上げストックとクランプ方法が重要になります。組み立ては最後のエントリーポイントです。ステーターの締まり嵌めによってボアが収縮し、不均等な脚によってボルトの荷重がかかるとフレームが曲がります。
| ステージ | 典型的な署名 | 典型的な大きさ (TIR) | 第一次対策 |
| 深絞り加工 | スプリングバックによる楕円形のシェル | 0.10~0.25mm | 金型設計とブランクホルダー制御 |
| 溶接 | ボアの楕円形とフレームの弓形 | 0.15~0.40mm | 対称シーケンスと固定治具 |
| 機械加工 | クランプ下の薄肉たわみ | 0.02~0.10mm | ボア最後仕上げ、ソフトジョー |
| 組み立て | 3 つのローブのボア収縮 | 0.02~0.06mm | 正しい干渉と適切な壁 |
店頭メモ
すべての溶接後に仕上げ穴を開けたハウジングは、足を溶接する前に穴を開けたシェルよりも数倍しっかりとした真円度を常に保持します。シーケンスは、これまでよりも厳しい公差コールアウトよりも高い精度をもたらします。
数百分の数ミリメートルがモーターの寿命を決める理由
エアギャップが狭く、ベアリングの取り付けが正確であるため、小さな幾何学的誤差が直接電気的および機械的損失に変換されます。
小型または中型のモーターは通常、0.25 ~ 0.5 mm のエア ギャップで動作し、位置合わせの実践により、静的なエア ギャップの偏心はギャップの 10% 付近以下に保たれます。真円でないボアにより、ステーターとローターが中心からずれてしまい、不均衡な磁力、振動、騒音が発生します。機械的には、ハウジングが歪んでいると、ベアリングの外輪の周囲に応力が不均一に分散されます。継続的に高負荷がかかると、リングが変形し、熱くなり、早期に疲労します。現場での修理では、ベアリング自体ではなく、曲がったフレームや柔らかい足にベアリングの異音が原因であることがよくあります。
0.25~0.5mm
小型および中型モーターの一般的なエアギャップ
10%
静的エアギャップ偏心に対する共通天井
0.05mm
ボルトの荷重でフレームが曲がる前のソフトフットリミット
0.02mm
仕上げ穴加工済みハウジングの真円度目標
プロセスによるボアの真円度、ボア 120 mm、肉厚 1.5 mm
メーカーがスチールハウジングのモーターハウジングの変形を制御する方法
変形制御は、構造、プロセス順序、検証の 3 つの場所で実現されます。ハウジングは堅く設計され、正しい順序で溶接され、最後に穴が開けられ、丸く保たれます。逆の順序では回復することはほとんどありません。
曲げ剛性は壁の厚さとともに急上昇するため、構造が最優先されます。したがって、高荷重フレームは、薄い引抜きシェルから完全なベースを備えた厚壁構造に移行します。
 内径 260 厚肉モーターハウジング、ベース付き この厚肉鋼製モーター ハウジングのモーター ハウジングは、内径 260 mm、高さ 360 mm、材料の厚さ 5 mm を備えており、非常に高い圧縮率を備えています。 製品を見る→
チューブベースの構造は、同じ考え方をさらに発展させたものです。シームレス鋼管ブランクは丸く始まるため、仕上げボーリング前の修正の必要性が少なくなります。私たちの 鋼管モーターハウジング製造ガイド 購入者は、壁の選択や許容誤差の期待などを含め、そのルートを段階的に確認していきます。
 内径127の厚肉モーターハウジング このモーターハウジングは、高品質のシームレス鋼管から精密に作られています。内径 127 mm、肉厚 7.9 mm により、両方の精度を実現します。 製品を見る→
最後にボアを付け、ゲージを丸め、残りのプロセスはすでに支払った形状を保護します。
- 穴を開ける前に溶接します。 仕上げ加工は各熱ステップの後に行われ、溶接中は穴が硬い治具で丸く保持されます。
- 重要な場所でストレスを軽減します。 対称的な溶接シーケンスと、重い部分の最終切断前の応力除去。
- 優しくクランプしてください。 ソフトジョーと多点サポートにより、加工中に薄肉が変形するのを防ぎます。
- 直径だけでなく真円度もゲージで計測します。 いくつかの軸方向の深さでのエア ゲージまたはプラグ チェックにより、二点マイクロメーターで良好と判断される楕円度が検出されます。
ハウジングがラインに届く前に指定および確認すべきこと
形状と測定方法を購入仕様書に記載し、受入検査時に両方を確認します。同じ公称部品を注文する 2 人のバイヤーは、図面が実際に制御するものに応じて、非常に異なるフィールド結果を確認する可能性があります。
インジケータの合計読み取り値としてボアの真円度を指定します。通常、仕上げ加工されたボアでは 0.02 ~ 0.03 mm、足部の共平面性は 0.05 mm 以内です。図面上の測定方法に名前を付けます。単一の 2 点直径チェックではなく、エア ゲージまたは 3 つの軸方向の深さでの座標測定です。次に、すべてのバッチに対して 4 つの実用的なチェックを実行します。
- 軸方向の 3 つの深さでボアの真円度を測定し、読み取り値を記録します。
- ハウジングを取り外した状態で、定盤上のフットの同一平面性を確認します。
- ステータを試しにプレスし、フォース カーブを記録します。スパイクフラグの上昇には収縮のリスクが伴います。
- 取り付けの際、最終トルクの前に各足が 0.05 mm 以内に収まっていることを確認してください。
ブラケットと柔軟な要素によって荷重がフレームにどのように伝わるかが決まるため、取り付け構造にも同様の注意が必要です。設計されたフレックスポイントを備えたハウジングは、取り付け応力をボアに伝えるのではなく吸収します。
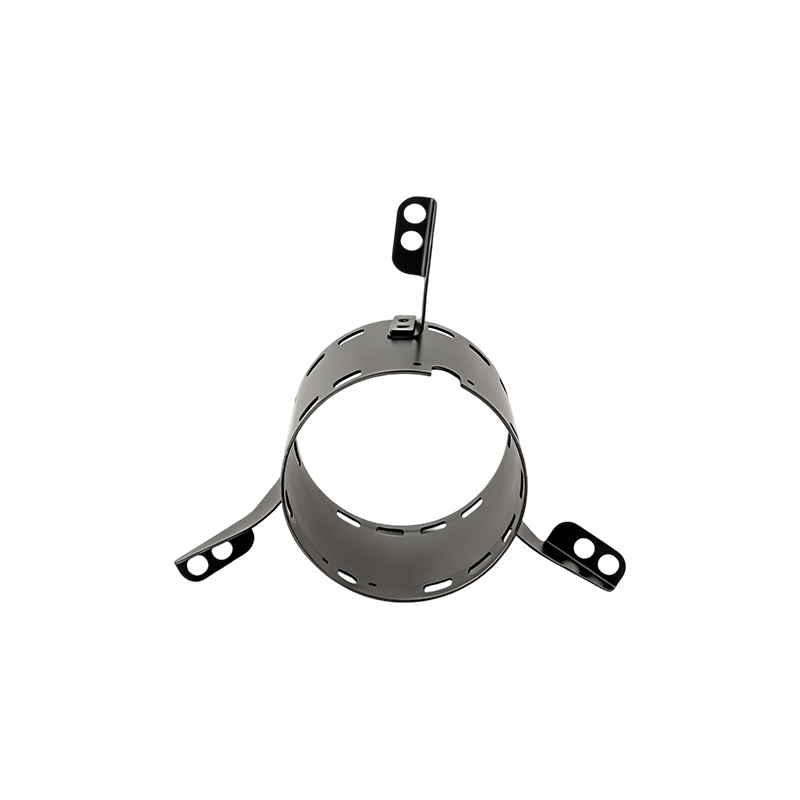 内径 120 スチールモーターハウジング、3 つのフレキシブルブラケット付き 鋼製モータハウジングは内径120mm、高さ105mm、肉厚1.5mmの精密構造を採用し、コンパクト化を実現しています。 製品を見る→
複数の構造が関係する場合は、壁、ベース、ブラケットのオプションを標準全体で比較してください。 スチール製モーターハウジングのラインナップ 図面をロックする前に。
丸みを描く希望ではなく、プロセスの結果として扱います。 Jiangsu Yufeng Electric Co., Ltd. では、プレス、溶接、機械加工、検査が 1 つの工場で実行されるため、シーケンス制御が強制可能となり、ラインの変形リスクが排除されます。
モーターハウジングの変形に関するよくあるご質問
変形したモーターハウジングは修理できますか?
弾性の原因は次のとおりです。通常、足のシム調整と再トルクを順番に行うと、足の柔らかい歪みが解消されます。ボアが塑性変形すると、通常、再加工または交換が必要になります。これは、ボアの真円度が 100 分の 1 ミリメートルを超えると、モーターの寿命が続くまでベアリングの外輪が動作し続けるためです。
壁を厚くすると常に変形が止まるのでしょうか?
曲げ剛性は肉厚のおよそ 3 乗に比例するため、厚さは非常に役立ちますが、不適切な使用法が許されるわけではありません。間違った順序で溶接されたり、不用意にクランプされたりした厚いハウジングは、依然として丸くならない可能性があります。厚壁およびチューブベースの構造は、溶接順序と仕上げボーリングを最後に組み合わせる場合にのみ、その利点を最大限に発揮します。
変形は必ず住宅メーカーのせいなのでしょうか?
いいえ、取り付けのソフトフット、過剰なトルクの取り付けボルト、パイプの歪み、熱サイクルはすべて、工場出荷時の仕様どおりのハウジングを変形させます。これが、ソフト フット チェックが設置手順に含まれる理由であり、受信される真円度チェックが両側で重要である理由です。
変形に最も強い構造はどれですか?
高荷重および大型フレームの場合、厚肉スチールおよびチューブベースのハウジングが形状を最適に保持し、耐食性も必要な場合には 304 ステンレス バージョンが同じ剛性をもたらします。厚さだけを購入するのではなく、構造を荷重経路に合わせてください。
 Previous