

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
シャフトで 142 kW を供給する 150 kW のトラクション モーターは、残りの 8kW を靴箱よりも小さなステーター スタックに熱として放出します。業界の分析では、永久磁石モーターの故障の 30 ~ 40% は過度の温度上昇が原因であると考えられており、その熱のほぼすべてが 1 つのコンポーネントであるハウジングから排出される必要があります。そのため、EV モーター ハウジングの冷却は、最終段階の詳細から、モーターが出力密度の目標を達成するか、テストベンチで出力を低下させるかを決定する規律に移行しました。
このガイドでは、ハウジングに熱を伝える冷却アーキテクチャ、その背後にある材料と壁の厚さのトレードオフ、および住宅サプライヤーに図面を公開する前に購入者が修正すべき測定可能な仕様について説明します。
EVモーターハウジングの冷却がハウジング自体から始まる理由
ハウジングはステータに取り付けられる単一のヒートシンクとしては最大であるため、その形状、壁の厚さ、加工品質によって、モーターが放出できる熱の上限が決まります。
銅巻線とローターで発生した熱は、冷却液に到達する前に、巻線絶縁体、積層スタック、スタックとハウジング穴の間の圧入部、ハウジング壁、そして最後にチャネル表面という一連の界面を通過する必要があります。ワニス、閉じ込められた空気、酸化物層は導電性が低いため、あらゆる界面で熱抵抗が増加します。冷却ジャケットの寸法がどれほど大きくても、穴の加工が不十分であったり、圧入が不均一であったりすると、熱が閉じ込められる可能性があります。
ハウジングには、取り付けブラケット、エンドシールドインターフェイス、センサーボス、シールも搭載されています。冷却機能はそれらすべてと共存する必要があります。そのため、ハウジングの冷却はハウジングの製造と切り離せません。すべてのチャネル、フィン、ポートは、CAD で描画するだけでなく、生産時に形成、機械加工、漏れテストする必要があります。
間接冷却: 冷却液がモーターハウジングの壁内または周囲に形成されたチャネルを通って流れ、巻線に直接触れることなく伝導によってステーターの熱を除去する冷却レイアウト。
ジャケット付きハウジングの内部: ウォーター ジャケットと冷却チャネル
ほとんどの市販の EV トラクション モーターは間接的に冷却されます。水とグリコールの混合物がハウジングの壁に組み込まれたジャケットを通って循環します。
冷却剤はハウジングのポートを通って入り、ステーターを包み込むチャネルに沿って移動し、ラジエーターに向かって出ます。軸方向のチャネルはシャフトと平行に延びており、機械加工が簡単ですが、螺旋状のチャネルはボアの周りを包み込み、円周方向の温度プロファイルを均一にします。デュアルチャンネルハウジングに関する発表された研究では、この 2 つを組み合わせることができるため、1 つの回路が巻線オーバーハング近くの最も高温のゾーンを優先し、2 つ目の回路がベース負荷を担うことができることが示されています。
実際のアキシャルルーティングとスパイラルルーティングの違い
住宅サプライヤーにとって、ジャケットはプロセスルートを決定します。鋳造アルミニウムハウジングは、鋳造中にチャネルを形成します。加工および機械加工されたハウジングは、機械加工されたポケット、カバー、溶接されたポートから構築されます。いずれにせよ、すべてのジャケットは小さな圧力容器となり、積層スタックにグリコールを染み込ませることなく耐衝撃試験に合格する必要があります。同じ車両内のブロワーやポンプドライブなどの低出力モーターは依然としてフィン付きまたは換気されたハウジング全体の空冷に依存しているため、エアフローに優しいハウジング機能も求められ続けています。
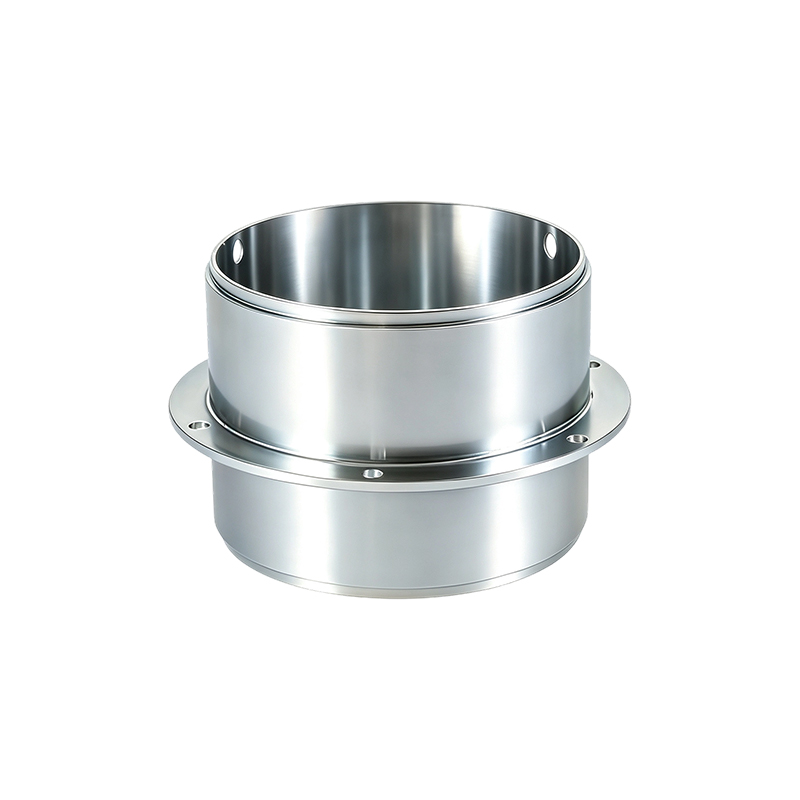 ファンモーターハウジング このファン モーター ハウジングは、内径 130 mm の精密設計構造を特徴とし、均一な肉厚と正確な寸法を実現し、優れた耐久性を実現します。 製品を見る→
間接水グリコールジャケット
- クーラントがモーターチャンバーに侵入することはありません
- ハウジングの壁は熱負荷を負担します
- シールのリスクが低く、保守が簡単
- ボア圧入品質に依存
直接オイル冷却
- 誘電体オイルスプレー巻線とローター
- 発生源での最高の熱収集
- 油密ハウジングとシールが必要
- オイルは依然として液体ループを介して熱を拒否します
経験則: 同じ表面上では、液体回路は空気よりも最大 50 倍効果的に熱を移動します。そのため、連続損失が数キロワットを超えると、ジャケット付きハウジングが主流になります。
直接オイル冷却がEVモーターハウジングの冷却要件をどのように変えるか
オイルを直接冷却すると、冷却剤が巻線とローターに移動しますが、ハウジングが熱経路から外されることはありません。
油冷式ドライブ ユニットでは、誘電性流体が巻線の端部とローター表面に噴霧または浸水され、発生する熱を捕らえます。その後、そのオイルは熱交換器を通過し、そこで水-グリコール回路がエネルギーを吸収してラジエーターに運びます。ハウジングは引き続き二次回路を収容し、モーター室内のオイルを密閉し、ステーターコアから外側への伝導経路を設定します。
バイヤーにとって、これにより仕様リストが変わります。ハウジングのジョイントとシールは動作温度でオイルを保持する必要があり、材料とコーティングはトランスミッション液への長時間の暴露に耐える必要があり、オイル冷却は熱経路の一部のみをバイパスするため、ボア加工の品質は通常よりもさらに重要になります。平角線ステーターがスロットの充填と損失を押し上げるため、多くの新しいプログラムでは、供給源にオイル、ハウジング壁にジャケットという両方のシステムを同時に実行します。
EVモーターハウジングの冷却における材料と肉厚の決定
材料の選択によってハウジングの熱伝導率が決まり、壁の厚さによってチャネルのためにどれだけのスペースが残されるかが決まるため、この 2 つを一緒に選択する必要があります。
ダイカストアルミニウムは、スチールよりも数倍熱伝導が良く、複雑なジャケットを安価に鋳造できるため、大量生産のトラクションハウジングのデフォルトのままです。スチールおよびステンレスのハウジングは、強度、寸法安定性、耐食性、または適度なシリーズボリュームが重要な役割を果たします。ジャケット付き設計では、冷却剤界面の対流膜と固定子嵌合部の接触抵抗が、壁自体を通る伝導と同じくらいの抵抗に寄与することが多いため、導電率の低下は現実のものですが、管理可能です。
導電率の低下を形状で補う
プログラムでスチールまたは 304 ステンレスが指定されている場合、たとえば、冷却剤の化学的性質、ウォッシュダウンへの曝露、または長い耐用年数が耐食性を決定づける場合、設計者は損失を受け入れるのではなく、形状で補正します。
- 圧力制限内でハウジングのボアとチャネルの床の間の壁を薄くする
- スパイラルルーティングまたは 2 番目の回路によりチャンネル接触面積を拡大
- 圧入干渉を制御することで、ラミネートスタックが均一に接触して装着されるようにします。
- すべての金属間の接合部に熱伝導性界面化合物を配合
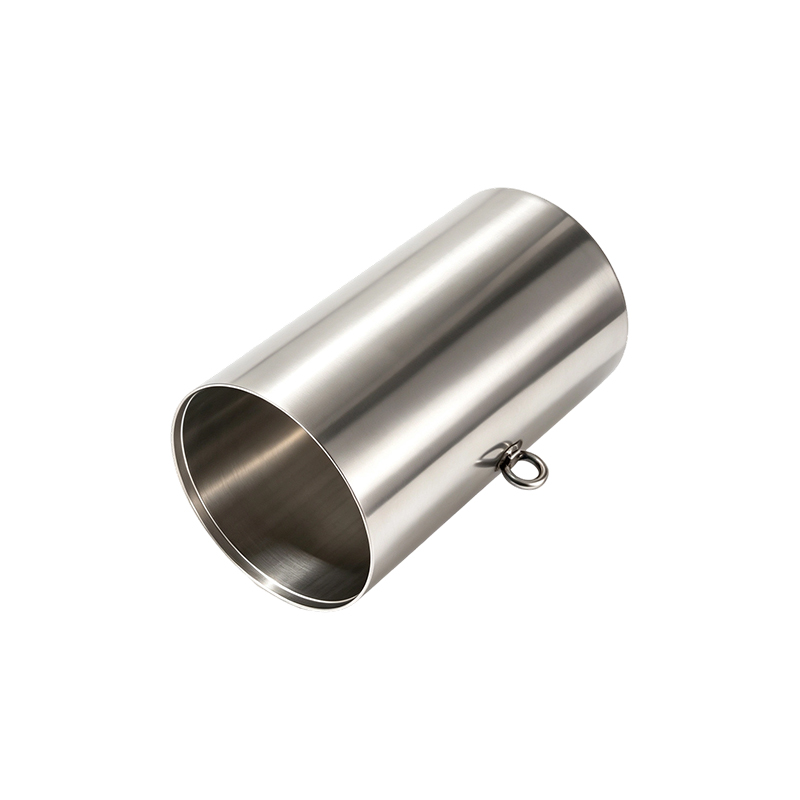 内径180 304SSモーターハウジング このステンレス製モーターハウジングは、内径180mm、高さ320mm、肉厚3mmの強化構造設計が特徴です。製造されています... 製品を見る→
壁の厚さは反対方向に引っ張られます。厚肉鋼管ハウジングには、産業用 EV ドライブトレインやオフハイウェイ デューティ サイクルに適した深い溝と高い耐圧を実現するための材料がたっぷりと残されていますが、壁が 1 ミリメートル増えると伝導抵抗が増加します。チャンネルの床は、強度が許す限り穴の近くに設置する必要があります。
 内径127の厚肉モーターハウジング このモーターハウジングは、高品質のシームレス鋼管から精密に作られています。内径 127 mm、肉厚 7.9 mm により、両方の精度を実現します。 製品を見る→
耐食性設計の詳細については、当社の資料を参照してください。 ステンレス製モーターハウジングガイド .
ジャケット付きハウジングでは、冷却剤側のフィルムとステーターの圧入が壁自体よりも熱抵抗に寄与することが多く、そのため合金の選択よりも機械加工の品質が重要になる場合があります。
冷却ハウジングを注文する前に購入者が確認すべきこと
冷却性能は、最初のチップが切断されるずっと前に図面上で決定されるため、購入者は測定可能な仕様の短いリストをサプライヤーに凍結する必要があります。
| 仕様 | なぜそれが重要なのか | 実践目標 |
| ボアサイズと真円度 | ステータースタックとハウジング間の圧入品質を設定します | IT7級以上、真円度0.02mm以内 |
| チャネル形状 | 流速、圧力降下、温度均一性を制御 | 流れが検証されたスパイラルまたはアキシャルレイアウト |
| ジャケットの圧力の完全性 | ラミネートスタックへのグリコールの染み出しを防止します | 100% リークテスト済み、使用圧力の 2 倍での耐性あり |
| 取付面平面度 | エンドシールドを密閉し、ベアリングの位置を調整します | 面内0.05mm以内 |
| 表面処理 | 断熱材を追加せずに腐食から保護する必要がある | 薄い熱伝導性コーティングのみ |
そして、保証ではなく証拠を求めてください。有能な住宅メーカーなら迷わず次の4つを譲るべきです。
- 材料証明書とコーティング厚さレポート
- ユニットのシリアル番号に関連付けられたジャケットのリークテスト記録
- ボア直径、真円度、チャンネル床の厚さをカバーする CMM レポート
- ステーターの実際の適合データに合わせた最初の製品検査
総合メーカーの本領はここにあります。 江蘇裕豊電気有限公司 は 40 年にわたり、鋼、ステンレス、厚肉、鋼管のモーター ハウジングを製造してきました。スタンピング、溶接、機械加工、表面処理を 1 つ屋根の下で行い、エンジニアリング チームは平均 20 年以上の経験を持ち、年間生産能力は 500 万台を超えています。モーターと並行して開発された冷却ハウジングを必要とするプログラムの場合、垂直統合により、設計変更とリークテスト済みサンプルの間のループが短縮されます。
ジャケットの機械加工、溶接、圧力テストを社内で行う住宅サプライヤーは、チャネルの再設計を数日で変えることができます。これらの手順を下請けに委託する人は、同じことを約束することはできません。
冷却モーターハウジング: よくある質問
スチールまたはステンレスのハウジングは、アルミニウムと同様に EV モーターを冷却できますか?
はい、冷却設計がそれを補う場合には可能です。スチールはアルミニウムと同様に約 3 分の 1 の導電性を有するため、スチール製ハウジングは、より薄いチャネル壁、より大きなチャネル面積、およびより緊密な圧入に依存します。ジャケット付きの設計では、対流抵抗と接触抵抗がいずれにせよ支配的なことが多いため、よく加工されたスチール製ジャケットは平凡なアルミニウム製ジャケットと匹敵します。
オイルを直接冷却することでハウジングジャケットが時代遅れになるのでしょうか?
いいえ、オイル冷却は巻線とローターで熱を捕らえますが、オイルはその熱を熱交換器を通して水-グリコール回路に放出します。ほとんどの高出力密度プログラムは、ソースにオイルを使用し、ハウジング壁にジャケットを使用するという両方の方法を組み合わせています。
ウォータージャケット付きのEVモーターハウジングはどのくらいの熱を除去できますか?
それはハウジングの材質だけではなく、冷却剤の流量、チャネル面積、インターフェースの品質によって決まります。液体回路は、同じ表面上の空気よりも最大 50 倍効果的に熱を放散します。そのため、数キロワットを超える連続損失ではジャケット付きハウジングが支配的になります。
EV冷却プロジェクトを開始する場合、最初に住宅サプライヤーに何を送るべきですか?
ステーターの外径と適合戦略、連続損失の数値、冷却剤の種類と流量、利用可能な圧力降下、および環境要件から始めます。これらの数値を使用して、サプライヤーは見積もりの前にチャネルのレイアウト、壁の厚さ、テスト計画を提案できます。
 Previous