

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
2026 年にモーター ハウジングの図面がエンジニアの机に並ぶと、古いカタログに示されている単なるシリンダーのように見えることはほとんどありません。改訂リストには、多くの場合、ロボットのアセンブリ セルに一致するブラケット パターン、ストレート ボアがあった場所の冷却チャネル ポケット、旋盤の代わりにマシニング センターを使用する公差の 3 つの項目が挙げられています。こうした要求は特別なケースではありません。彼らはどこから来ていますか モーターハウジングの設計トレンド EV プログラムから産業用ドライブ、家庭用電化製品、特殊機器に移行しました。
内径 29.6 mm ~ 343 mm の鋼鉄およびステンレス鋼のハウジングを供給する江蘇裕豊電気有限公司のようなメーカーでは、これらの傾向がどの図面が引用され、どの工具が製造されるかを決定します。以下のセクションでは、新しい運動プログラムに現れる可能性が最も高い 4 つの傾向を詳しく説明します。
モーターハウジングの設計トレンド: ユニバーサルシェルからアプリケーション固有の取り付けまで
モーター ハウジング設計の最も明確なトレンドは、ユニバーサル シェルの終焉です。ハウジングは、一般的なチューブから切り取られるのではなく、1 つの取り付けレイアウトに合わせて加工されるようになりました。
設計者は、ポンプとブロワー用のブラケット取り付けフレーム、減速機とコンプレッサー用の足取り付けシェル、およびフェース取り付けモーター用のパイロット レジスターとのフランジの組み合わせを指定しています。この変化により、製造範囲が上流に移動します。ハウジングサプライヤーはプレーンチューブを出荷できなくなりました。ブラケットの面を機械加工し、ダボ穴を開け、顧客のインターフェース図面に対して脚の平坦度を検証する必要があります。その結果、 ブラケット取り付けモーターフレーム 足に取り付けるシェルは、汎用ラインのオプションではなく、別の製品ファミリーになりました。
1 つの実際的な例は、2 つの機械加工されたブラケットを搭載したポンプ ドライブ用の 140 mm ハウジングです。最初のサンプルが工場から出荷される前に、ブラケット間のピッチ、面の高さ、平行度が CMM でチェックされます。
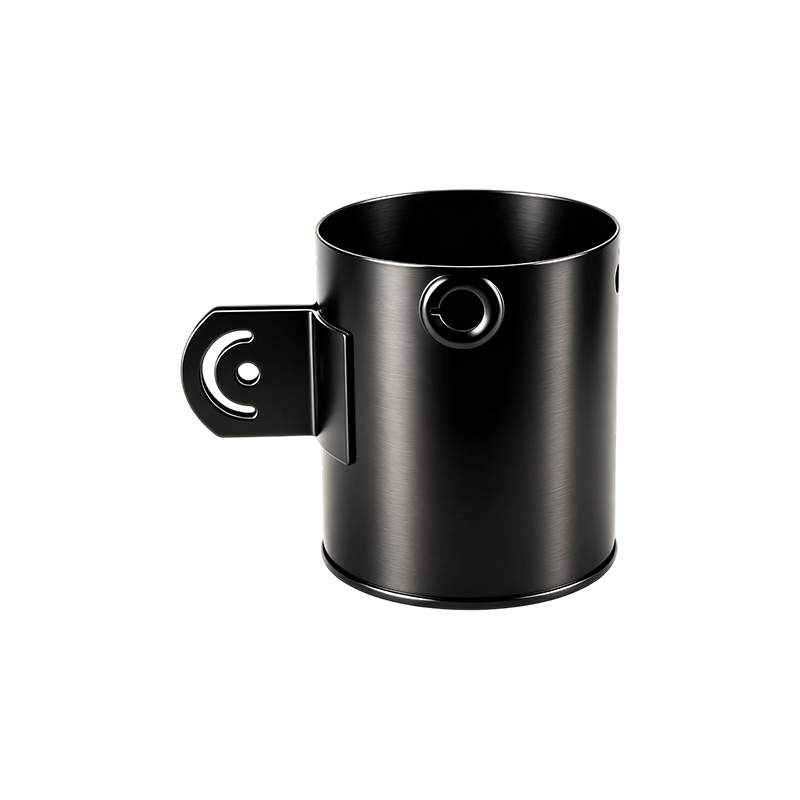 ポンプドライブ用の 2 つの溶接ブラケットを備えたスチール製モーターハウジング 2 つの溶接取り付けブラケットを備えたこの内径 140 mm のハウジングは、ピッチ、平行度、面の高さを維持するために溶接後に機械加工されており、ポンプ駆動ユニットを確実に固定します。 製品を見る→
ブラケットが溶接されると、入熱により機械加工面が平行から外れる可能性があります。溶接前ではなく溶接後に機械加工を行うサプライヤーは、バッチ全体にわたってこれらの公差を確実に保持します。
評価すべき一般的な取り付けパターン
- コンパクトなポンプおよびブロワーモーター用のタップ穴または貫通穴を備えた側面ブラケット取り付け
- 振動パッドおよびレールシステム用の長穴付きフラットベースフットマウント
- フェイスマウントモーターアセンブリ用のパイロットレジスターとボルトサークルを備えたフランジ取り付け
測定可能な結果: 機械加工されたブラケット面を備えたハウジングは、プロセスからローターと負荷の位置ずれの原因の 1 つを除去しながら、モーター アセンブリのシミング時間を数分から数秒に短縮できます。
モーターハウジングの設計トレンド: 熱管理がハウジングの課題になる
ハウジングは保護カバーではなく熱交換器として設計されているため、熱管理はモーター ハウジングの設計トレンドの中で最も急速に変化しています。
同じ出力に対してモーターは縮小するため、ハウジングは表面 1 平方センチメートルあたりより多くの熱を除去する必要があります。これにより、より深いフィン、統合された冷却ジャケット、壁に機械加工された空気通路という 3 つの方法で形状が書き換えられます。スチール製ハウジングでは、その材料の熱伝導率はアルミニウムに匹敵することができないため、設計者は表面積とエアフロー制御でそれを補います。以下の表は、フィンの形状が重要である理由を示しています。
炭素鋼は約 50 W/(mK) で熱を伝導します。これはアルミニウムの 205 W/(mK) の約 4 分の 1 です。ステンレス鋼は 16 に下がります。背の高いフィンと指向性のあるファンの流れを備えた鋼製ハウジングは、特に耐衝撃性とコストが重量よりも重視される屋内工業環境において、熱目標を達成できます。
過小評価されているもう 1 つの問題は均一性です。非対称のフィンまたは単一の軸方向の空気通路を備えたハウジングは、反対側にホットスポットを生成し、巻線の絶縁寿命を短縮します。バイヤーにとっての直接の答えは、最初の商品の後ではなく、最初の商品の前に熱シミュレーション レポートを要求することです。
耐食性は材料の選択に移ります
耐食性は現在、塗装工場が後から考えるものではなく、モーターハウジング設計における材料選択の決定事項となっています。
食品加工、化学ポンプ、海岸沿いの HVAC、および特定の EV のボンネット下の場所では、塗装された切り欠きやボルト穴のエッジの腐食が数か月以内に現れるため、ステンレス鋼のハウジングが指定されています。グレード 304 がベースラインです。グレード 316 は塩化物を多く含む用途向けに予約されていますが、機械加工コストの関係でハウジングではあまり一般的ではありません。
ステンレスハウジングの溶接には、入熱の制御が必要です。シートから圧延された 139 mm 304SS ハウジングは、溶接収縮後もボアの真円度を維持する必要があります。治具と定義された溶接シーケンスにより、内径が許容範囲内に保たれます。
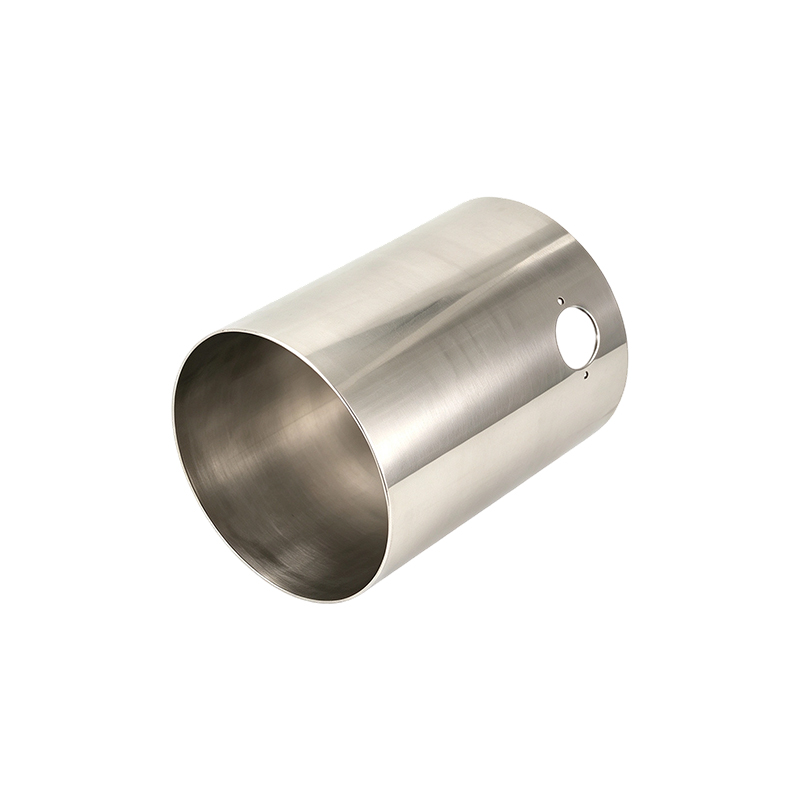 熱入力を制御した溶接 304SS モーター ハウジング この 139 mm のステンレス鋼ハウジングは、溶接後にボアの真円度を維持する必要があります。制御された入熱と設備が不可欠であり、図面に塩水噴霧の許容基準を指定することで現場での故障を防ぎます。 製品を見る→
設計者は、塩水噴霧時間や湿気暴露時間などの腐食許容基準を図面に書き込む必要があります。それがなければ、サプライヤーはデフォルトで表面不動態化を行うことになり、ハウジングは塗装されたエッジで現場で故障する可能性があります。
自動化された組立ラインがモーターハウジング設計の新たなトレンドを生み出す
自動化されたプレスフィットおよびステーキングラインは、大規模な再現可能なボア形状を要求することで、モーターハウジング設計の新たなトレンドを生み出しています。
ローターがハウジングに圧入されるとき、プレスが正しい力で停止するかサブアセンブリを拒否するかは、穴の公差によって決まります。現在、小型積層モーターの一般的な要件には、ボア真円度 0.03 mm 以内、フェース直角度 0.05 mm 以内が含まれています。 2.0 mm の打ち抜きスチール製ハウジングの場合、その精度は、精密ボーリングバー、エアゲージ、統計的プロセス制御などのプロセスの選択によって実現されます。
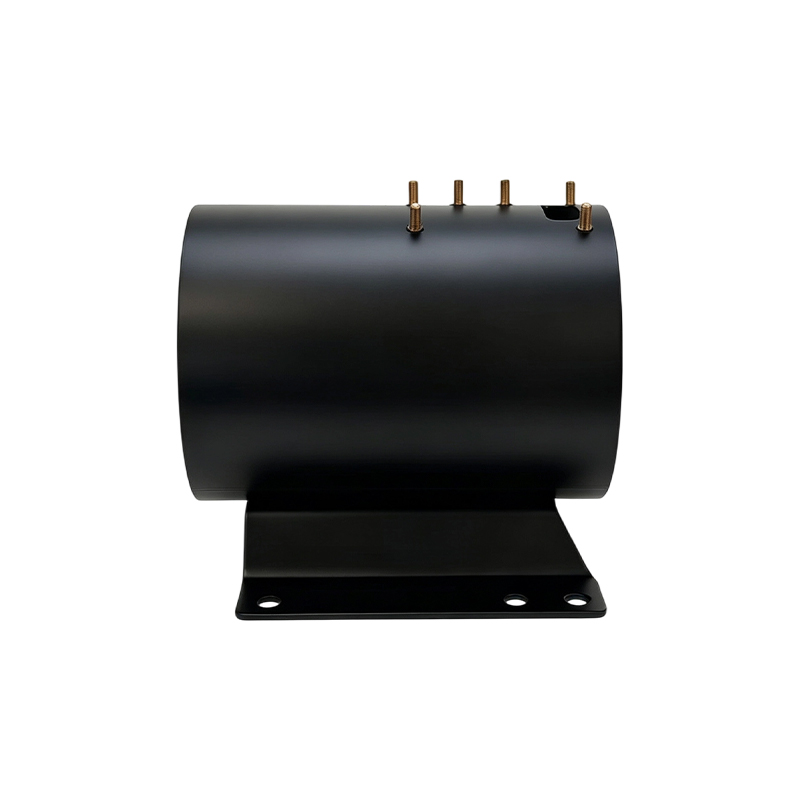
筐体が大きくなると、課題は固定具に移ります。ベース付き内径 260 mm の厚肉鋼製ハウジングは、穴を開ける前にベースをクランプし、部品が室温に達した後に解放した場合にのみ、その形状を維持します。
 高出力用途向けのベース付き厚肉モーターハウジング 内径 260 mm、壁厚 5 mm のこのハウジングは、トルクと衝撃に耐えます。自動組み立てには、穴あけ前の適切なクランプと、穴の真円度とベースの平坦度の検証が重要です。 製品を見る→
溶接治具は仮付け溶接中にハウジングも保護します。優れた治具は、冷却後の 0.05 mm の丸穴と 0.12 mm の楕円穴の差になります。購入者は、ボアの真円度、ブラケット面の平行度、ベースの平面度を分離した寸法検証レポートを要求する必要があります。自動組み立てには、単一の「直径 OK」ラインではもはや十分ではありません。
これらのモーターハウジングのトレンドがモーター調達に何を意味するか
モーターメーカーにとって、モーターハウジングの設計トレンドによって、図面だけでなく RFQ 段階で尋ねられる質問も変わります。
サプライヤーの工程能力はカタログ ページよりも重要です。統合された取り付け機能と熱機能を備えたハウジングには、単純なシリンダーには存在しなかったプロセスリスクが伴います。そこで、スタンピング、溶接、機械加工、表面処理の社内チェーンが効果を発揮します。受け渡しが減り、治具の繰り返しが短縮され、反応時間が短縮されます。
| トレンド | 何が変わったのか | 調達活動 |
| 一体型取付 | 治具の図面に合わせて機械加工されたブラケットと脚 | RFQ と一緒に治具の図面を送信します |
| 熱アーキテクチャ | フィンと冷却チャネルがハウジングの一部になる | 最初の記事の前に熱シミュレーション レポートを確認してください |
| ステンレス素材 | 溶接や加工費が増加する | 塩水噴霧時間と材料グレードを定義する |
| より厳しい公差 | 真円度と平行度を大規模に制御 | PPAP では SPC データが必要です |
十分な情報を得た購入者を分ける 3 つの要求
- ボーリング時のハウジングのクランプ方法など、加工順序をお問い合わせください。
- 指定された公差で CMM データを含む最初の記事のレポートを要求します。
- 生産工具を切断する前に、塩水噴霧または湿度テストの結果を尋ねてください。
よくある質問
モーターハウジングとは何ですか?
モーターハウジングは、ステーターとローターのアセンブリをサポートし、内部コンポーネントを保護し、熱を周囲の空気に伝達し、被駆動機械の取り付けインターフェイスを提供する構造シェルです。
モーターハウジングに最適な材質はどれですか?
炭素鋼は、剛性、溶接性、コストの理由から、ほとんどの産業用モーターのデフォルトです。耐食性が必要な場合はステンレス鋼が適切な選択となり、重量と熱伝導率が材料コストを上回る用途にはアルミニウムが適します。
モーターハウジングの穴の公差はどれくらいが標準ですか?
現在の設計検討では、小型~中型モータの場合、ボア真円度0.03~0.05mm、ボア径H7以内が一般的です。大型の厚肉ハウジングは、プレスフィット組み立てプロセスに応じて、0.05 ~ 0.08 mm で機能することがよくあります。
モーターハウジングの設計トレンドはリードタイムにどのような影響を与えますか?
統合された取り付け機能と熱検証により、機械加工と検査のステップが追加されるため、トレンド主導のハウジングは通常、プレーンチューブよりも時間がかかります。スタンピング、溶接、機械加工を社内で管理している住宅メーカーは、その増加分の大部分をツーリングと最初の製品の段階で抑えることができます。
 Previous